| الـ MOQ: | 1 طن |
| سعر: | 800-1000 USD/Ton |
| العبوة القياسية: | في حزم أو في صناديق خشبية. |
| فترة التسليم: | 20-30days على المنتجات |
| طريقة الدفع: | خطاب الاعتماد، D/A، D/P، T/T |
| القدرة على التوريد: | 60000 طن / طن سنويا |
![]()
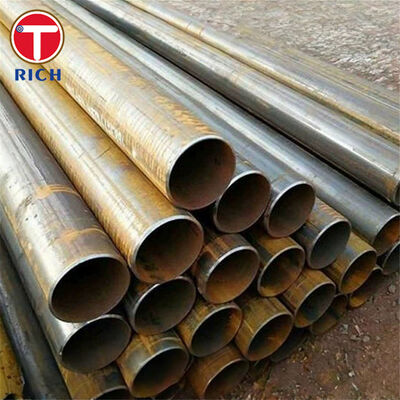
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingتم تطوير المواصفات لتطبيقات السيارات والميكانيكية والهندسة العامة حيث يتم التحكم في القطر الخارجي، سمك الجدار، جودة لحام، الخصائص الميكانيكية،ويتطلب أداء تشكيل.
BS 6323-5:1982 تغطي صفات ERW1، ERW2، ERW3، ERW4، ERW5 مع مستويات قوة أعلى تدريجيا. يمكن توفير الأنابيب كما لحام،أو شروط التسليم الطبيعية وفقا لعملية التصنيع المطلوبة والخصائص الميكانيكية النهائية.
BS 6323-5:1982 هو معيار بريطاني سحب. تم سحب هذا المعيار في 24 يونيو 2003 وحل محله بشكل رئيسي من قبل BS EN 10305-3، BS EN 10305-5، و BS EN 10296-1.لأجزاء سيارات بديلة أو قديمة، BS 6323-5 المواد لا يزال يمكن تحديدها عندما الرسم الأصلي، ومواصفات العميل، أو قائمة المواد المعتمدة يتطلب ذلك.
| البند | المواصفات |
|---|---|
| المنتج | المقاومة الكهربائية المطاطية / أنبوب الفولاذ المطاطي بالاندحاث |
| المواد | فولاذ الكربون |
| المعيار | BS 6323-5:1982 |
| الدرجات | ERW1، ERW2، ERW3، ERW4، ERW5 |
| عملية التصنيع | لحام المقاومة الكهربائية أو لحام الاستقبال من شريط الفولاذ |
| قطر خارجي نموذجي | 6-350 ملم |
| سمك الحائط النموذجي | 1-30 ملم |
| الطول | 1-12 متر، قابلة للتخصيص |
| القطع العرضي | أساساً مستديرة؛ مقاطع خاصة تخضع لاتفاقية تصنيع |
| سمك الحائط | T ≤ 3 ملم: ± 10%؛ T > 3 ملم: ± 8%، باستثناء منطقة اللحام عند الاقتضاء |
| التسامح مع OD | يعتمد على القطر وحالة التسليم؛ على سبيل المثال حتى 20 ملم OD: ± 0.12 ملم في حالة KM |
| التوالي | بالنسبة لـ OD > 16 ملم: 2 ملم كحد أقصى لكل متر ؛ الانحراف الإجمالي لا يتجاوز عادة 0.2% من طول الأنابيب |
| حالة سطح | طلاء الطاحونة، مطحون بالزيت بشكل خفيف، مخلل/مملح، أو آخر طلاء وقائي متفق عليه |
| المعالجة الحرارية | كما لحام، محترق، أو تقليدي وفقا لشروط التسليم المحددة |
| الحالة النهائية | الأطراف المقطوعة العادية؛ الأطراف المقطوعة المتاحة |
| التفتيش | فحص الأبعاد، اختبار السحب والفحوصات التكنولوجية المطبقة |
| وثيقة التفتيش | EN 10204 3.1 متاحة عند تحديدها في مرحلة الطلب |
| قطر خارجية | التسامح مع OD |
|---|---|
| ≤20 ملم | ± 0.12 ملم |
| > 20-30 ملم | ±0.15 ملم |
| >30-50 ملم | ±0.20 ملم |
| > 50-70 ملم | ±0.25 ملم |
| >70-90 ملم | ±0.30 ملم |
| >90-110 ملم | ±0.35 ملم |
| > 110-130 ملم | ±0.45 ملم |
| > 130-150 ملم | ±0.55 ملم |
| > 150-170 ملم | ±0.65 ملم |
| > 170 ملم | ±0.75٪ من OD |
توفر فئات ERW الخمسة نطاقًا منظمًا من الخصائص الميكانيكية. في الحالة الطبيعية ، تتراوح أقصى قوة الوصول من حوالي 155 MPa لـ ERW1 إلى 340 MPa لـ ERW5 ،يسمح باختيار المواد وفقًا لحمل التشكيل، وقوة الهيكل، وتصميم المكونات.
توفر الأنابيب التي يتم لحامها قوة أعلى ناتجة عن عملية تشكيل الأنابيب ، في حين أن التسخين أو التطبيع يقلل من إجهاد التشكيل المتبقي ويحسن من اللون.هذا التمييز مهم حيث أن الأنبوب سوف يخضع لاحقًا للانحناء، تشكيل النهاية، التشنج، التسطيح، اللحام، أو الحرارة.
يتم توحيد حواف الشريط باستمرار عن طريق المقاومة أو التسخين الاستقرائي دون معدن ملء تقليدي.و إزالة الحامية الكرات يوفر مرفق طولي مستمر مناسب للتصنيع الميكانيكي.
بالنسبة لأجزاء السيارات والمعدات الميكانيكية، فإن المقاومة الشعبية للشد لا تكفي.يمكن أن يستوفي الأنبوب متطلبات الكيمياء بينما لا يزال يفشل أثناء الانحناء إذا كانت جودة اللحام أو الدخول الحراري غير متسقة.
وبالتالي يمكن التحكم في الإنتاج من خلال إعداد حافة الشريط ، ومراقبة تيار اللحام ، والتحكم في حبة اللحام ، وفحص الأبعاد ، واختبارات التسطيح أو التشكيل التمثيلية.لأجزاء تنطوي على تشوه شديد، يجب توفير نصف قطر الانحناء المقصود وعملية التشكيل اللاحقة قبل الإنتاج حتى يتم اختيار الصف المناسب وظروف التسليم.
المعالجة الحرارية يمكن أن تغير قطر الأنبوب، البويضات، الاستقامة، والخصائص الميكانيكية.هذا مهم بشكل خاص للمشترين المعالجة الأنابيب أو إدخالها في مجموعات المقبولة بشكل وثيق.
لذلك يجب تحديد الأبعاد مع حالة التسليم المطلوبة. يمكن أن تصل أنابيب KM المصفحة إلى معايير OD أكثر صرامة ،بينما يتم تقييم الأنابيب المعالجة الحرارية GKM/GZF أو NKM/NZF باستخدام فئة التسامح المطبقة على حالة المعالجة الحرارية النهائيةيتم إجراء الفحص النهائي لـ OD ، سمك الجدار ، الاستقامة ، والطول بعد المعالجة الحرارية المحددة بدلاً من الاعتماد فقط على أبعاد المعالجة المسبقة.
تم سحب BS 6323-5:1982 ، ولكن العديد من رسومات السيارات والآلات القائمة لا تزال تشير إلى درجات ERW1-ERW5.
بالنسبة للطلبات القديمة ، يجب أن تظل مواصفات المواد قابلة للتعقب إلى BS 6323-5 عندما يكون ذلك مطلوبًا تعاقديًا. بالنسبة للمصممين الجدد ، BS EN 10305-3 ، BS EN 10305-5 ،أو BS EN 10296-1 يجب تقييمها اعتمادًا على شكل الأنبوب، دقة الأبعاد، حالة التسليم، والتطبيق المقصود. لا ينبغي أن تستند بدائل الصف فقط إلى قوة السحب؛ الكيمياء، قوة الانسحاب، التمدد، التسامحات،المعالجة الحراريةويتعين أيضاً مراجعة متطلبات الاختبار.
| النظام القياسي | المعيار المعني | النطاق |
|---|---|---|
| ب.س. | BS 6323-5 | أنابيب الفولاذ المصنوعة من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ المصنوع من الفولاذ |
| إين | EN 10305-3 | أنابيب الصلب الدقيقة ذات الحجم البارد |
| إين | EN 10305-5 | أنابيب حديدية من الفولاذ مربعة ومستقيمة |
| إين | EN 10296-1 | أنابيب حلبة من الصلب لأغراض الهندسة الميكانيكية والعمومية |
| ASTM | أيه إس تي إم أيه 513 | أنابيب ميكانيكية مصفحة بالمقاومة الكهربائية |
| الـ JIS | JIS G3445 | أنابيب من الفولاذ الكربوني لأغراض هيكلية للآلات |
| GB | GB/T 6728 | الصفائح الهيكلية الفولاذية المجوفة المصنوعة باردة؛ تستخدم عند الاقتضاء في الصفائح الهيكلية المطاومة |
| GOST | GOST 10704 / GOST 10705 | أنابيب الفولاذ المطولية المصفحة بالكهرباء؛ المتطلبات الأبعادية والتقنية |
التطبيق المحدد هو العضو العرضي الأنبوبي المستخدم في إطار مقعد السيارات.
يتطلب المكون قطراً خارجياً يمكن التحكم به لوضع الأجزاء المثبتة ومزجها ، وإطالة كافية للانحناء وتشكيل النهاية ، ووحدة لحام قابلة للتكرار أثناء التشوه ،وقوة سحب وسلعة كافية لتحمل أحمال الخدمة.
يمكن اختيار الدرجات المنخفضة والمتوسطة المقاومة من BS 6323-5 مثل ERW1، ERW2، أو ERW3 اعتمادا على تصميم هيكل المقعد، قطر الأنابيب، سمك الجدار، نصف قطر الانحناء،والقوة المطلوبة بعد التشكيليمكن النظر في ظروف التسليم المفروضة أو المطبقة عندما تكون هناك حاجة إلى تشكيل شديد.
| الدرجة | C ماكس. % | سي ماكس % | م م ماكس % | P Max. % | S Max. % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| الدرجة | الحد الأدنى لقوة العائد Re، MPa | الحد الأدنى لقوة الشد Rm، MPa | الحد الأدنى للمطولات A، % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
للمقارنة ، يوفر حالة KM كما لحام مستويات مختلفة من الخصائص الميكانيكية بسبب عملية التشكيل واللحام.
| الدرجة | الحد الأدنى من قوة العائد في KM، MPa | KM الحد الأدنى لقوة الشد، MPa | الحد الأدنى للمطولات D/t ≤20٪ | الحد الأدنى للمطولات D/t > 20٪ |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
الجواب: المصنعين يمكنهم أيضاً التجارة.
ج: بشكل عام ، فهي 10-15 أيام إذا كانت البضائع في المخزون ، أو أنها 30-40 يوما إذا كانت البضائع ليست في المخزون ، فهي وفقا للكمية.
ج: نعم، يمكننا أن نقدم العينة مجانا ولكن تحتاج لدفع تكلفة الشحن.
ج: الدفع <=2000USD، 100٪ مقدما. الدفع>=2000USD، 30٪ T / T مقدما، الرصيد قبل الشحن.
إذا كان لديك سؤال آخر، الرجاء الشعور بالحرية في الاتصال بي.